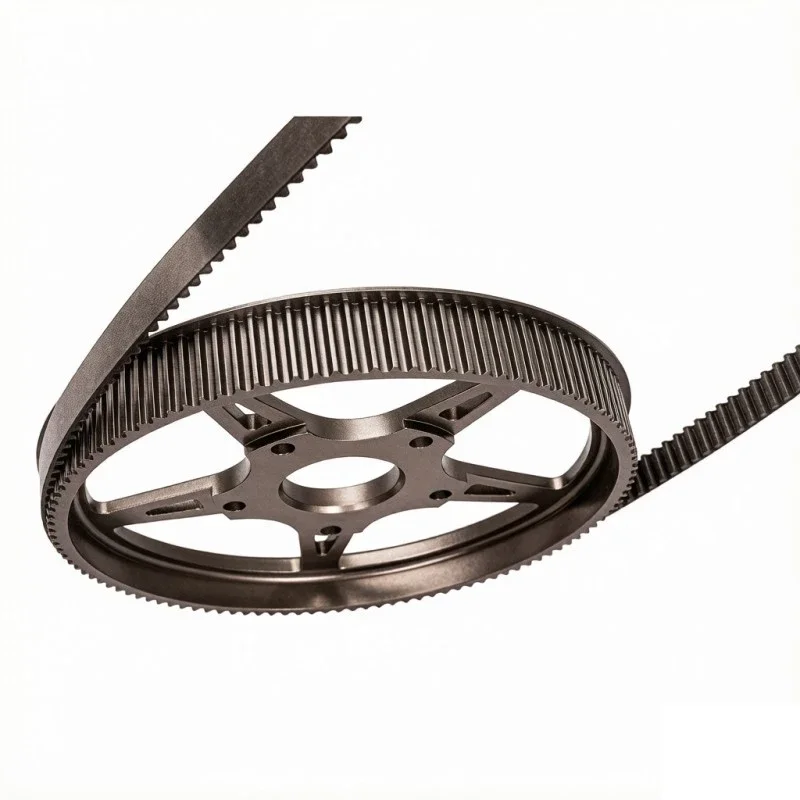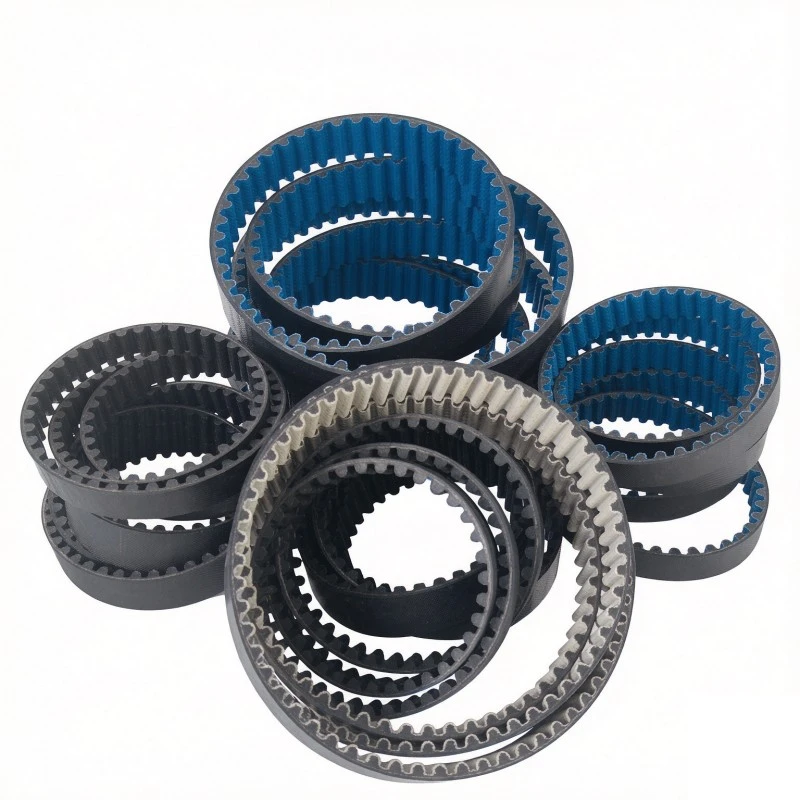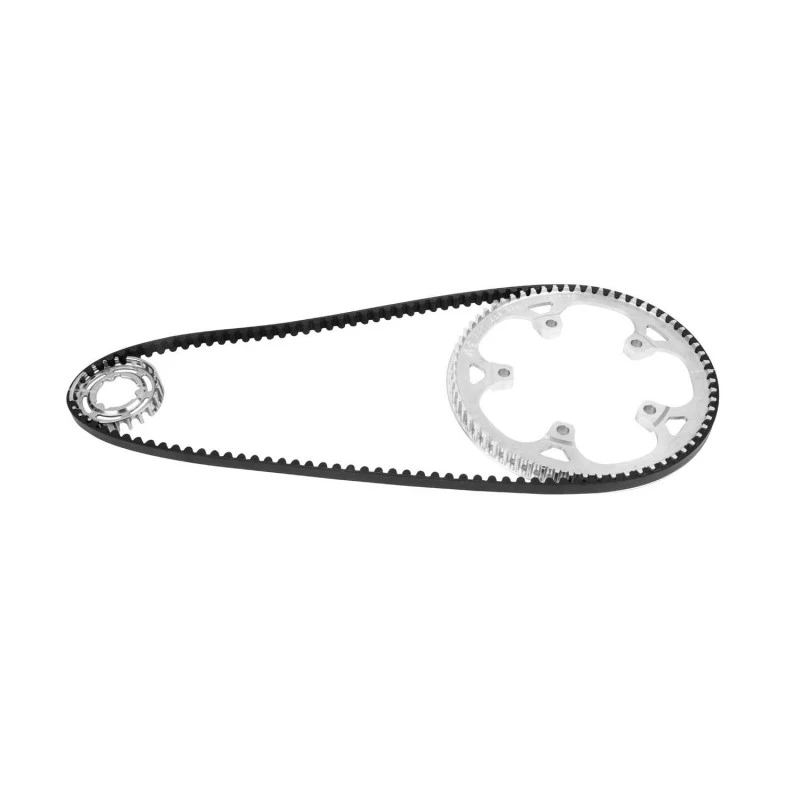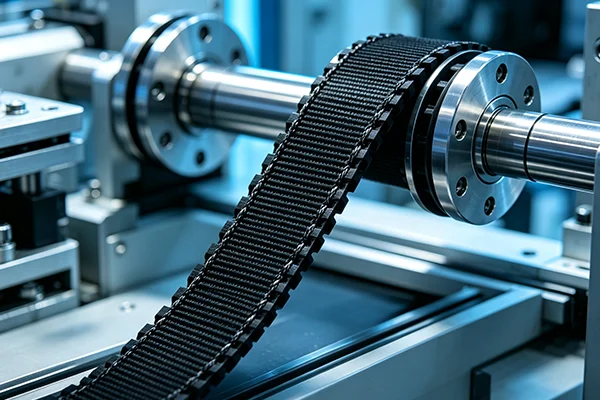
카본코드의 가장 직접적인 특징은 신장률이 섬유유리코드나 스틸코드에 비해 훨씬 낮다는 점입니다. 고정 중심 거리 변속기에서 이러한 특성은 위치 유지 능력으로 해석됩니다. 즉, 장기간 작동 후에도 벨트가 거의 움직이지 않으며, 반복적인 위치 편차가 작동 시간에 따라 눈에 띄게 드리프트하지 않습니다.
"인장력"보다 "정확하게 정지"가 더 중요한 포장 기계, 라벨링 기계, 소형 CNC 공구 교환 축과 같은 장비의 경우 연신율이 낮다는 것은 다축 동기화 중에 장력을 다시 조정하는 주기가 적고 누적 오류 위험이 낮다는 것을 의미합니다. 왜냐하면탄소 코드 타이밍 b엘츠 신율이 낮습니다. 유리 섬유 벨트의 장력 설정이 유지되면 베어링 하중이 너무 높아집니다. 초기 장력은 일반적으로 10%~15% 정도 줄여야 합니다.
다중 구동 동기화에서는 각 벨트의 신장 차이가 위상 편차에 직접적으로 추가됩니다. 카본 코드의 낮은 크리프 특성은 실행 사이클 전반에 걸쳐 각 축의 신율을 가깝게 유지하여 단일 벨트가 "먼저 느슨해짐"으로 인해 발생하는 동기화 드리프트를 줄입니다. 승인하는 동안 동일한 배치의 여러 벨트에 걸쳐 피치 길이 범위를 확인하십시오.
동일한 벨트 폭에서 카본 코드 타이밍 벨트의 허용 원주력은 동일한 사양의 유리 섬유 코드 제품의 약 2배에 달할 수 있습니다. 이는 체인 교체 시나리오에서 특히 유용합니다. 원래 체인이나 매우 넓은 벨트가 필요했던 압연, 압출 및 분쇄 장비의 경우 탄소 코드 벨트로 전환하면 폭이 좁아져 샤프트 끝의 돌출 하중이 줄어듭니다.
높은 토크 밀도를 실현할 수 있는지 여부는 치근 전단 저항에 따라 달라집니다. 조달 과정에서 인장 강도만 보는 것이 아니라 해당 치형에 대한 치근 전단 테스트 데이터를 요청합니다.
벨트 폭이 좁아지면 풀리 톱니 표면의 단위 면적당 압력이 증가합니다. 풀리 치폭과 치면 경도의 적합성을 다시 확인해야 합니다. 원래의 넓은 벨트 풀리를 검증 없이 그대로 유지하면 치면 마모 속도가 가속화될 수 있습니다.
접착층 결함은 설치 후 수개월 후에 나타나는 경우가 많으며 들어오는 샘플링으로 처리하기 어렵습니다. 구매자는 접착 품질에 대한 간접적인 증거로 제품과 함께 제공되는 배치에 대한 침지 처리 및 경화 정도 기록을 요청할 수 있습니다.
장비에 물 세척 또는 고습 조건이 포함된 경우 벨트 본체 화합물의 내가수분해성 구성 요소가 호환 가능한지 확인할 수 있도록 선택 시 이를 명시해야 합니다.
폴리우레탄 벨트 본체는 배치 경도 일관성에 주의가 필요합니다. 쇼어 A 경도가 배치 간에 ±3 이상 차이가 나면 장거리 중심 거리 전송의 장력 감소율이 변동됩니다.
클로로프렌 고무 벨트 본체의 부풀어오르는 징후는 가끔씩 오일과 접촉한 후 상대적으로 늦게 나타납니다. 이에 따라 첫 번째 검사 주기를 단축해야 하며, 벨트 백이 부드러워졌는지 또는 톱니 표면에 비정상적인 광택이 나타나는지 여부에 중점을 두어야 합니다.
체인 교체에 곡선 톱니를 사용하는 경우 모터 정격 출력이 아닌 실제 주변 힘을 기준으로 선택해야 합니다. 승인은 이뿌리 전단 데이터와 풀리 이홈 상태에 중점을 둡니다.
카본 코드 타이밍 벨트는 풀리 톱니 홈 마모에 매우 민감합니다. 오래된 풀리가 이미 계단형 마모를 보이는 경우 새 벨트는 예상 수명보다 훨씬 오래 전에 톱니 뿌리 균열이 발생하는 경우가 많습니다.
ISO 9001:2015 프레임워크에 따라 Kaihong은 각 화합물 배치의 가황 곡선과 경도 측정 기록을 유지합니다. 구매자는 첫 번째 물품 확인 시 상품과 함께 배치 데이터를 제공하도록 요청할 수 있습니다.
연간 생산량이 많은 OEM 프로젝트의 경우 각 배치에서 동일한 사양의 벨트 3개를 샘플링하고 피치 길이는 표준 장력 하에서 측정하며 3개의 범위는 0.3mm를 초과하지 않도록 계약서에 규정하는 것이 좋습니다.